45公斤液化气钢瓶
详细信息
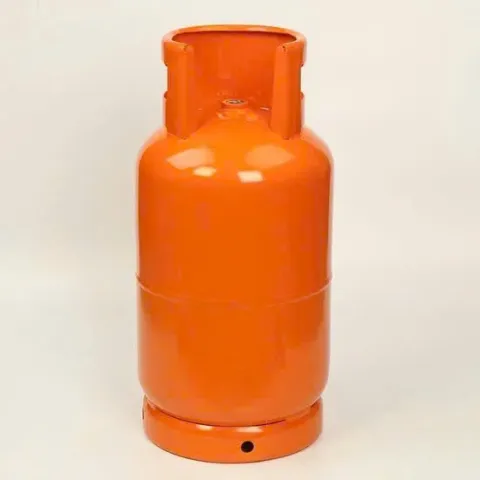
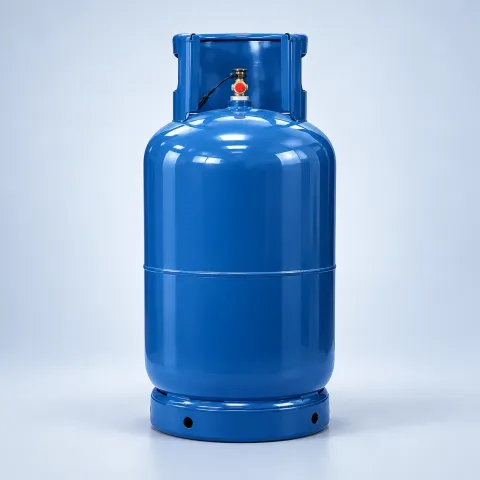
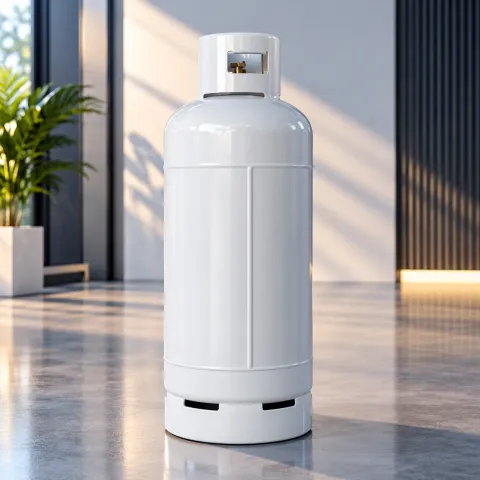
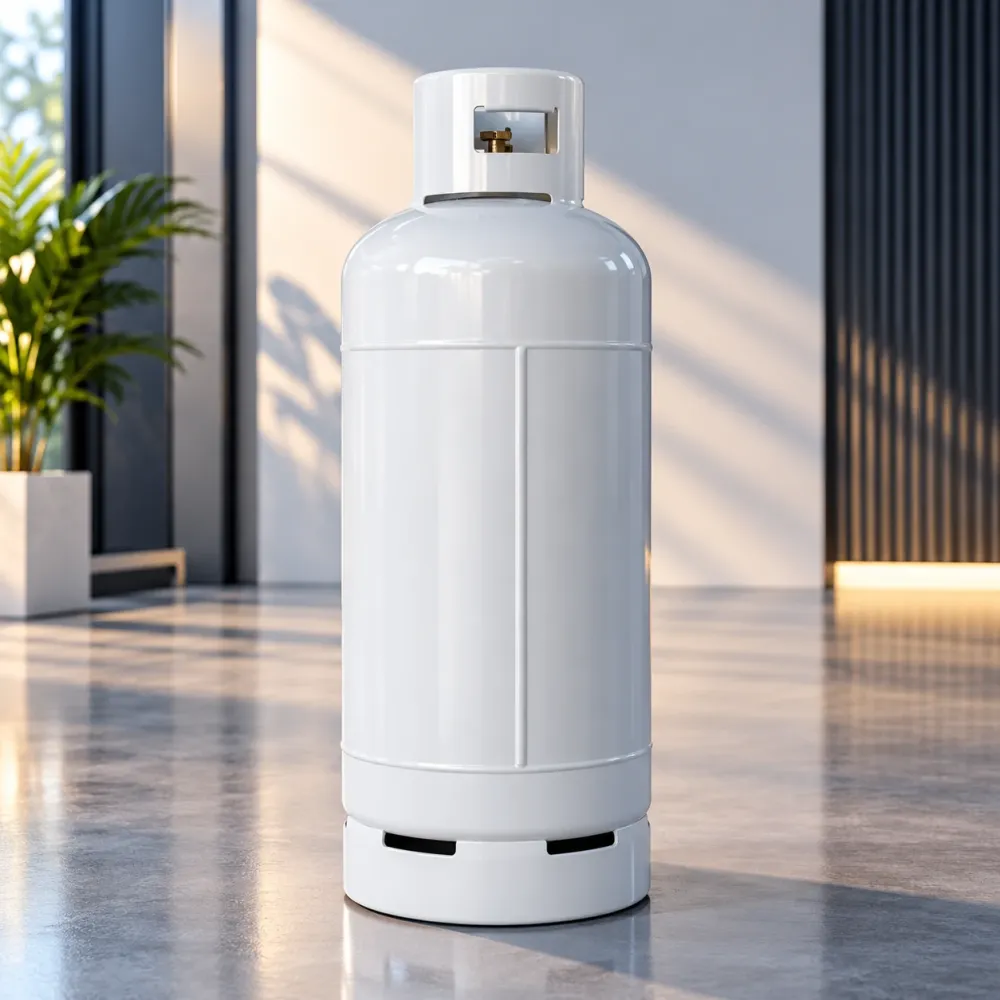
45公斤液化气钢瓶(型号 GAS-002)适用于工业厨房、餐厅、集体食堂和工厂——这些场所持续消耗 LPG,需要减少换瓶次数。VietnhatGas 分批生产45公斤钢瓶,并按经销商、充装站或燃气企业的品牌进行涂装和压印。
技术参数
| 项目 | 参数 |
|---|---|
| 容量 | 45kg 液化石油气(LPG) |
| 空瓶重量 | 约38 – 42kg |
| 总重量(钢瓶 + 燃气) | 82 – 87kg |
| 高度 | 约120 – 125cm |
| 瓶体直径 | 36 – 38cm |
| 工作压力 | 6 – 12 bar |
| 设计压力 | 最高17.5 bar |
| 材质 | 热轧钢板,自动焊接;厚度3.0mm起 |
| 涂层 | 防锈静电喷涂,颜色按品牌要求 |
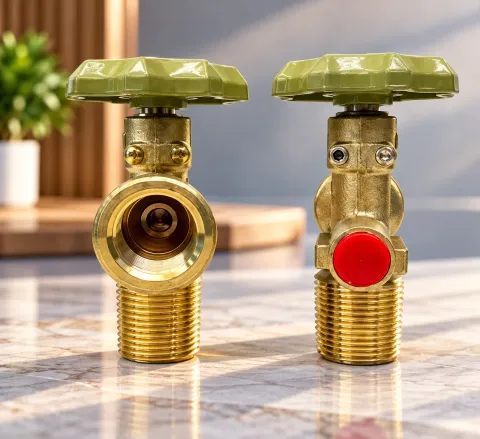
| 阀门 | POL 或 QCC,视使用市场而定 |
| 标准 | TCVN 6292:1997、ISO 22991 |
| 标识 | 瓶颈压印序列号、检验日期及识别码 |
与12公斤钢瓶的区别
45公斤钢瓶与12公斤钢瓶的工作压力和设计压力相同,但高度接近两倍,钢壁厚度3.0mm起,充满气后重82 – 87kg。因此焊接、压力测试和阀门保护等环节管控更为严格;钢瓶配有阀门护圈,以减轻碰撞、堆叠或装卸时的冲击。
生产过程中的7个管控步骤
1. 来料钢板检验
热轧钢板在投产前检验屈服强度、抗拉强度、延伸率及碳含量。
2. 下料、冲压成型
坯料采用 CNC 等离子切割机切割,确保尺寸准确并减少毛刺。筒体、上封头和下封头以300 – 500吨液压模具冷冲压成型。冲压后检查钢瓶厚度均匀性、轴线弯曲度在 ±1.0mm/m 以内且表面无裂纹。
3. 自动焊接
筒体与下封头、筒体与上封头的连接处及螺纹瓶颈均采用自动埋弧焊(SAW)。100% 焊缝以超声波(UT)或着色渗透(PT)进行无损检测,以发现气孔、裂纹;钢瓶经焊后消除残余应力处理。瓶颈螺纹在 CNC 车床上加工,用于安装阀门。
4. 压力测试与气密性测试
钢瓶在密闭试验舱内注水加压至34 bar,检查变形、泄漏及结构完整性。排水烘干后,向钢瓶充入压缩空气,并涂覆发泡溶液,检测焊缝、瓶颈和螺纹处是否泄漏。试验结果存入档案,与每只钢瓶的编码对应。
5. 表面清理、静电喷涂
表面清理后,钢瓶喷涂抗 UV 环氧-聚酯静电粉末,厚度100微米起,颜色按 RAL 色卡或合作伙伴的识别色号。
6. 压印、印制信息
序列号、检验日期及识别码压印在瓶颈上。标志可采用凹压、丝网印刷或激光雕刻;可按要求加印可追溯二维码。
7. 装阀、终检、包装
黄铜阀门(POL 或 QCC)以电子扭矩仪控制拧紧力矩进行安装。终检内容包括尺寸、重量、直立稳定性、瓶壁厚度及喷涂后的气密性。钢瓶包覆防刮 PE 膜,码放托盘,并贴上识别标签及使用与安全说明。
按批次的检验档案
每批45公斤钢瓶交货时均附检验报告和出厂检验单。由于压力测试、气密性测试结果按钢瓶编码存档,合作伙伴在需要核对或定期复检时,可查询每只钢瓶的生产批次、检验日期和测试结果。
按品牌代工
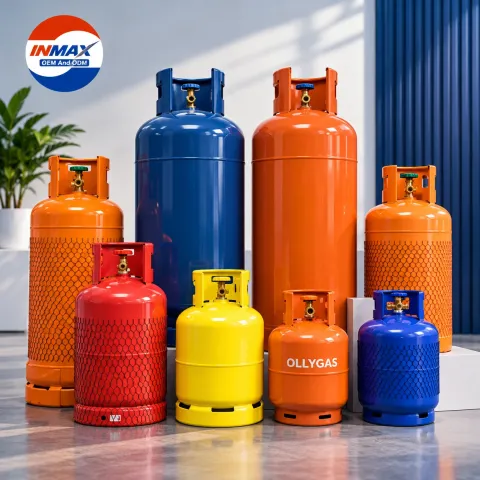
VietnhatGas 可按 OEM、ODM 或 OBM 方式生产45公斤钢瓶,分批交货,供应服务于工业厨房、加工厂、烘干生产线的充装站和燃气经销商。涂装颜色、标志、压印内容、阀门类型及包装均在生产前确认;最小起订量以报价为准。详见液化气钢瓶生产服务。
常见问题
充满气的45公斤钢瓶有多重,应如何运输?
总重量约82 – 87kg。应使用专用手推车或起重设备,运输时保持钢瓶直立并固定,始终盖好阀门保护帽;不要在地面上滚动钢瓶。
可以与12公斤钢瓶使用相同的涂装颜色吗?
可以。所有容量采用同一色号,有助于客户识别品牌;容量通过瓶身压印信息加以区分。
为使用 QCC 阀门的市场订购45公斤钢瓶需要注意什么?
请告知使用市场及终端客户的接口设备,以便 VietnhatGas 从加工环节起就选择合适的阀门类型和瓶颈螺纹。
请通过报价表单发送数量、涂装颜色、压印内容及阀门类型,或联系销售 Zalo 0903 411 866。