液化气钢瓶用钢:技术要求与进料检验方法
液化气钢瓶用钢必须能承受压力、焊接性好、塑性足以深冲成形,并具有良好的冲击韧性。了解如何检查CO/CQ、厚度、力学性能、化学成分,以及劣质钢材的风险。
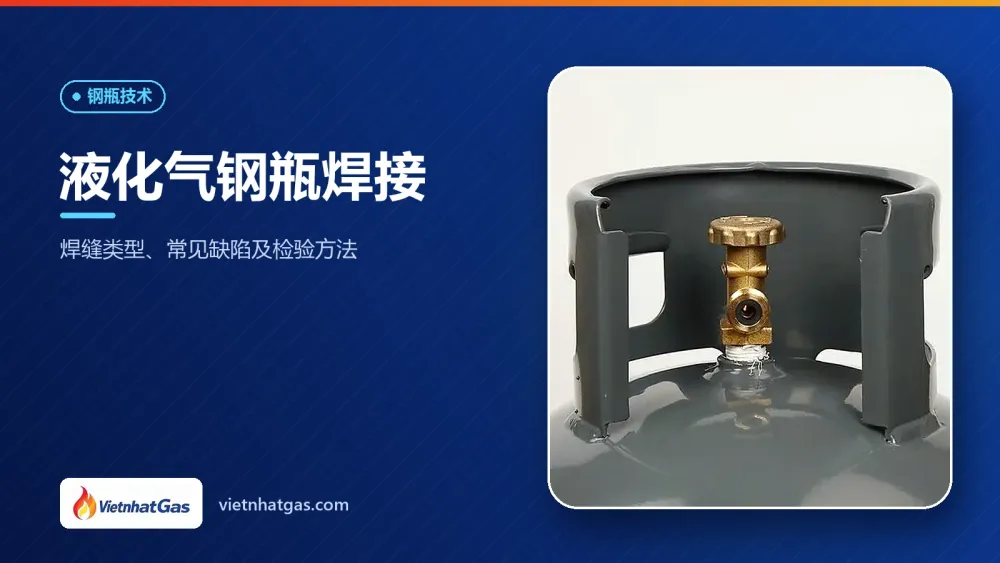
阅读全文一只钢制液化气钢瓶由多个部件通过焊缝连接而成。焊缝是应力集中、最容易产生缺陷的部位,因此液化气钢瓶焊接及焊缝检验是决定钢瓶承压时是否安全的关键工序。本文介绍钢瓶上的各类焊缝、焊接技术、常见缺陷以及检验方法。
三件式设计既有纵焊缝也有环焊缝,适用于多种容积,从12公斤液化气钢瓶到45公斤液化气钢瓶。
大批量液化气钢瓶焊接时,手工焊很难保持质量一致。VietnhatGas采用自动焊接生产线,主要使用两种技术:
焊接参数按照焊接工艺规程设定和控制。焊缝质量还取决于材料——参见液化气钢瓶用钢。
检验结果记入每一批次的资料——参见液化气钢瓶检验资料。
焊接过程会在金属中产生残余应力,尤其是瓶颈区域——这里有阀座焊缝,每次装拆瓶阀时都要受力。按照VietnhatGas的工艺,瓶颈区域在约600 – 650°C下进行消除应力热处理,有助于降低残余应力,减少日后开裂的风险。热处理和检验完成后,瓶体进行表面清理,然后静电喷涂。
合格的焊缝是按照满足整只钢瓶的强度要求来制作的。只有当存在未被发现的缺陷时,焊缝才会成为薄弱点,因此无损检测和压力试验是不可省略的步骤。
用户只能从外部观察:如果发现焊缝开裂、深度锈蚀、凹陷,或在焊缝周围闻到燃气味,应停止使用并通知经销商。评估焊缝质量是制造商和检验单位的工作。
不要自行修理。焊缝处凹陷的钢瓶需要由检验单位进行评估;不合格的将按照现行规定报废。
VietnhatGas在自动焊接生产线上生产各种容积的液化气钢瓶,并按照所采用的标准检验焊缝。详情请访问液化气钢瓶生产服务,或在询价页面提交需求。
由VietnhatGas技术与销售团队编写——液化气钢瓶批量生产与代工厂商。本文仅供参考;法规和标准可能变化,请以现行文件为准。
液化气钢瓶用钢必须能承受压力、焊接性好、塑性足以深冲成形,并具有良好的冲击韧性。了解如何检查CO/CQ、厚度、力学性能、化学成分,以及劣质钢材的风险。
阅读全文提供容量、数量及品牌印刷要求——VietnhatGas 将回复按批次报价。